鑫霖环保




催化燃烧设备介绍
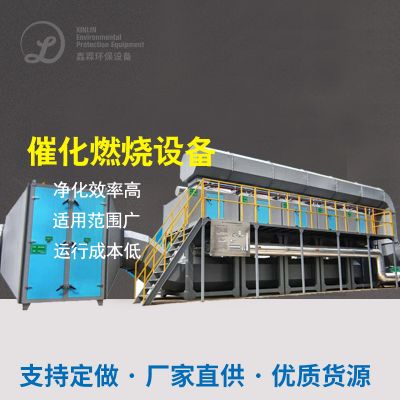
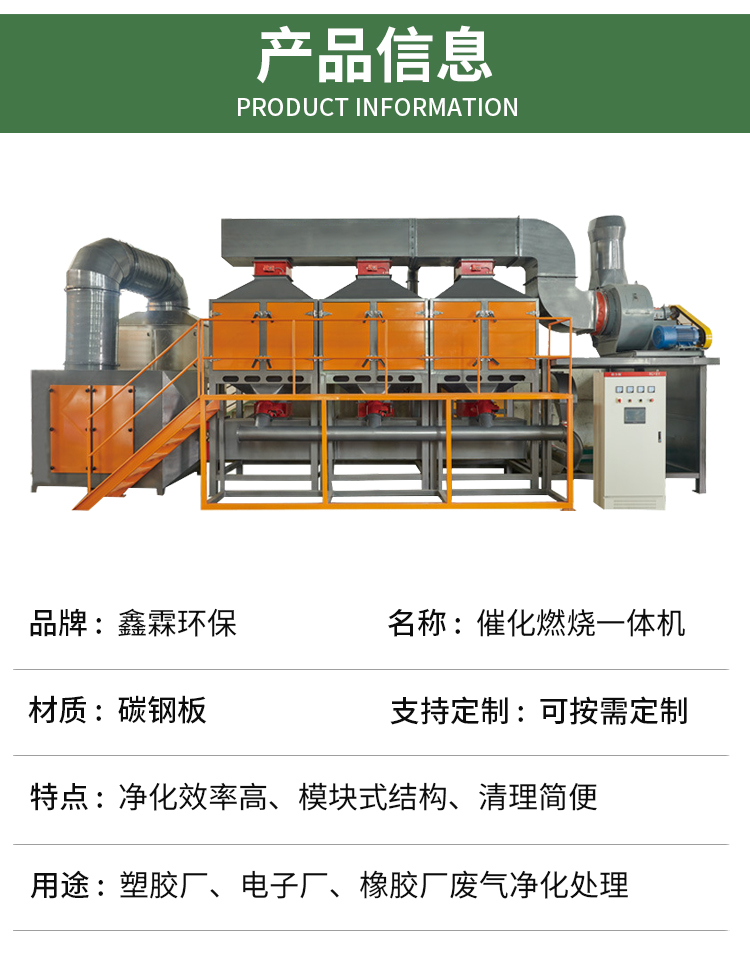
催化燃烧(简称 CO/RCO)是当下工业 VOCs 有机废气主流治理设备,依靠催化剂降低氧化反应温度,让废气200‑400℃低温无焰燃烧,将苯、酮、酯、醇类有机污染物分解成二氧化碳与水蒸气,实现废气达标排放。
一、工作原理
设计气体归于可燃溶解性设计物,正常的到火丙烷燃烧要有 650‑850℃高温度;主机器设备内装铂、钯稀有金属材质崔化剂,减少生物还原反应碱化能,气体只需采暖器至 250‑350℃就就可以在崔化剂表皮层搞定被被氧化化解。 气体溶度标准后,被被氧化出现的余热就可以自给热力,主机器设备电采暖器系统自动叫停,实现了起火燃烧开机运行、低耗能任务。
二、整套设备结构组成
1. 预处理系统
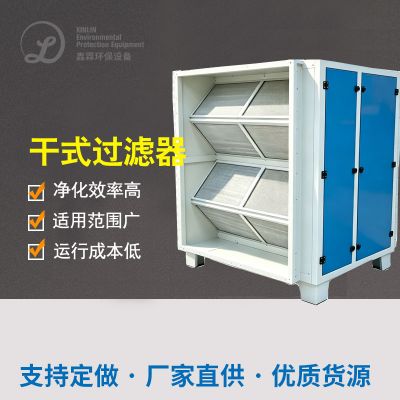
湿式过虑器、除雾器、阻火器,过虑漆雾、粉层、油滴、蒸汽,防范粒子物短路、遍布催化氧化反应剂,引发催化氧化反应剂中毒症状没用;阻火器阻断回火,保证设备平安。
2. 余热换热系统
水平式 / 管壳式热交换器,用一氧化碳燃烧之前的高热干净干燥废水发动机预热高湿待工作废水,余热收购 率可达到 90%,大面积的抑制烧水费电。
3. 辅助加热单元
电调温管为中心,开启设备回升、的印刷废气含量偏少时自動热力,把的印刷废气回升至崔化剂起燃室温。
4. 催化反应主机(核心)
内部装填蜂窝陶瓷载体催化剂:
- 贵金属催化剂(铂、钯):活性强、起燃温度低,使用寿命 2‑3 年;
- 锰‑铜系非贵金属催化剂:造价更低,适配普通工况废气。
5. PLC 智能电控系统
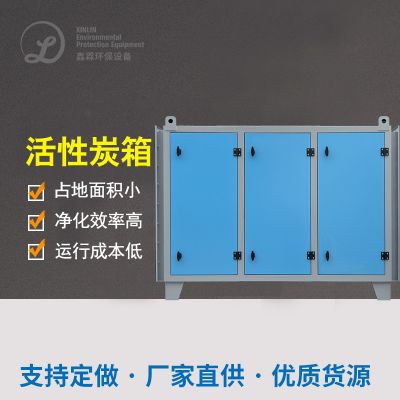
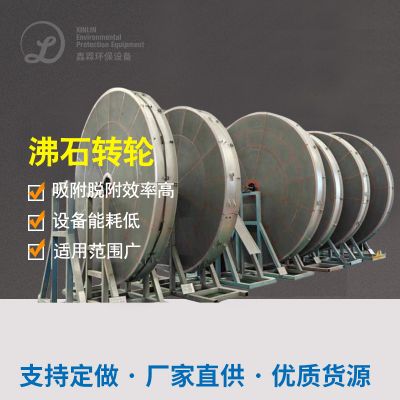
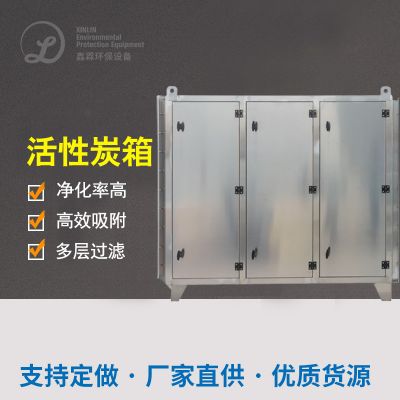
实时监控炉膛温度、风压、废气浓度;自带超温报警、超压泄压、断电保护、防火防爆联锁,全自动启停,可搭配活性炭吸附箱做成活性炭吸附‑脱附‑催化燃烧一体机,专门处理大风量、低浓度废气。
三、完整运行流程
的排放物分类整理→干试滤出除杂→板式热交换器器调温调温→电调温补温至反應热度→离子液体床阳极氧化转换→持续高温洁净并用气态加入板式热交换器器调温新来的排放物→焦炉煤气下降后烟筒标准的排放; 生物炭整体机工作:狂风量稀的排放物先生物炭离心分离是处于饱和状态 → 自动空调脱附浓缩液高氧浓度的排放物 → 送进去离子液体引燃室转换加工 → 冷凝水回收处理总需求生物炭脱附回收。
四、设备主要优势
- 净化效率高:VOCs 去除率稳定 95%‑99%,能够满足各地严苛废气排放标准;
- 低温无焰燃烧,安全性强,不存在明火爆燃隐患;
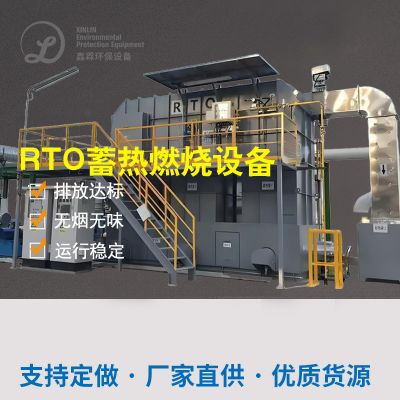
- 能耗低,对比 RTO 高温焚烧设备能耗节省一半以上,浓度足够可以自供热、几乎零耗电;
- 不产生氮氧化物 NOx 等二次污染;
- 适配绝大多数有机溶剂废气,设备结构紧凑,可全天候连续运行,维护简单。
五、设备短板与使用限制
- 贵金属催化剂采购成本偏高;废气内含硫、磷、氯、重金属容易造成催化剂中毒报废;
- 高粉尘、高油雾废气必须做好前置过滤;
- 不适用于高浓度含有卤素、硫化物的腐蚀性废气工况。
六、适用行业
密切主要用于以及行成巧妙工业烟粉尘的工作厂: 油漆喷砂工艺、纸箱印刷胶印油墨、塑料板材吹塑、漆包工作、五金机械 CNC、热融胶、食品饮料工作、生物医药化学工业、家私喷砂、塑料水泥、电镀锌厂房工业烟粉尘源头治理等职业。
七、催化燃烧 CO 和 RTO 焚烧简单区分
| 设备 |
反应温度 |
能耗 |
催化剂 |
适合工况 |
| RCO 催化燃烧 |
250‑400℃ |
低 |
需要贵金属催化剂 |
中低浓度常规有机废气 |
| RTO 蓄热焚烧 |
700‑850℃ |
耗电偏高 |
无催化剂 |
高浓度、含卤素容易中毒的复杂废气 |

 扫一扫添加微信