一、客户公司背景
企业名称:XX电镀集团有限公司
所在地:广东省佛山市顺德区
行业地位:华南地区规模最大的电镀加工企业,年处理镀件5000万件,涵盖五金、电子、汽车配件等领域,拥有全自动挂镀、滚镀、连续电镀等生产线。
环保需求:满足《电镀污染物排放标准》(GB17916-2008)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理氰化氢(HCN)、铬酸雾(CrO₃)及酸性气体(HCl/H₂SO₄)。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
电镀工艺槽:氰化物镀液(HCN散发)、铬酸镀液(CrO₃雾)、酸碱性洁净液(HCl/H₂SO₄);
风干道工序:有机溶剂(如甲醇、甲苯)析出;
退镀线:含镍、锌的废渣蒸发。
废液性能参数:
排风量:8,000~15,000 m³/h(阀值达20,000 m³/h);
VOCs含量:100~400 mg/m³(以无水乙醇、异丙醇作为主);
HCN质量浓度:5~30 ppm;
CrO₃盐浓度:10~50 mg/m³;
呈酸性实验室气体(H⁺):pH 1~3;
温差:恒温~50℃。
2. 核心处理工艺
采用 **"预处理+强氧化分解+活性炭吸附+湿式电除尘" 复合工艺**:
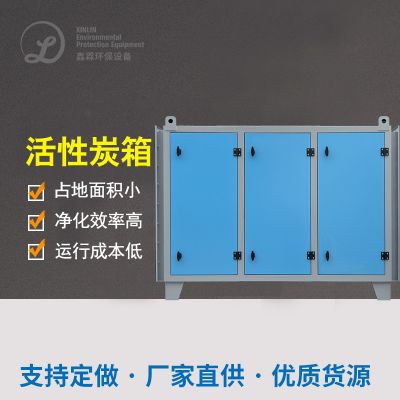
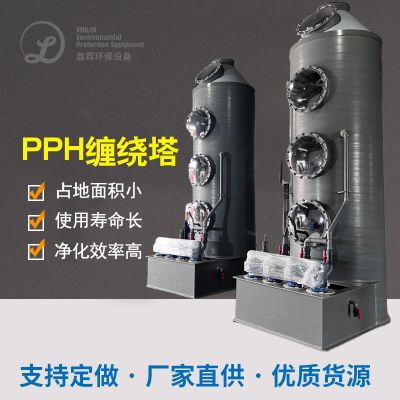
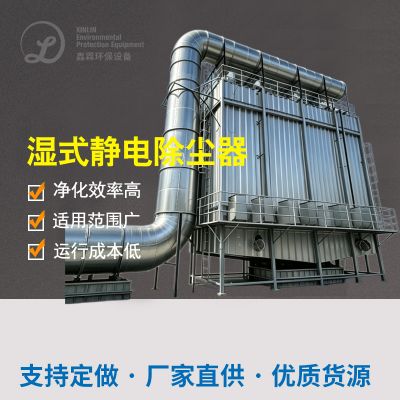
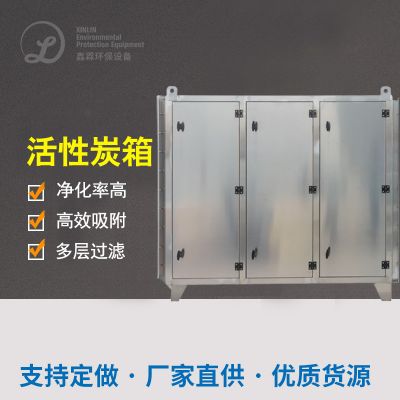
plaintext废气收集 → 旋风除尘 → 酸雾中和塔 → HCN催化氧化塔 → 活性炭吸附塔 → 湿式电除尘器 → 达标排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 氰化氢(HCN)的高效去除
问题:氰化物镀液中HCN易挥发(沸点26°C),传统碱吸收效率低且产生二次污染。
应对策略:
催化的作用剂的作用氧化物的技艺:主要采用TiO₂光触媒催化的作用剂的作用剂,在180~220℃下将HCN全部氧化物的为CO₂和N₂;
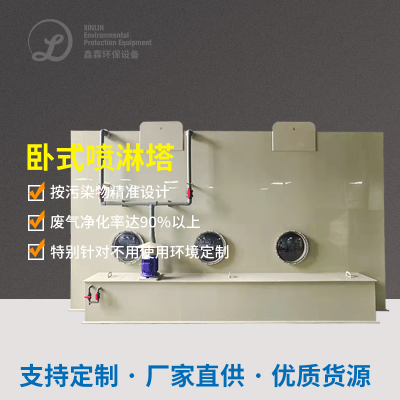
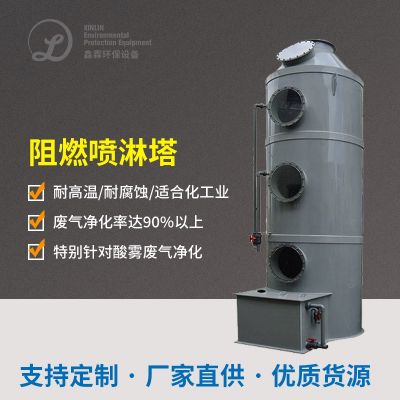
三级吸收能力:五级喷淋系统塔加药系统NaOH采和含酸性气休,五级离子液体塔精炼HCN化解。
2. 铬酸雾(CrO₃)的防沉降设计
问题:CrO₃微粒(粒径0.1~1 μm)易在管道内沉积,造成设备堵塞和催化剂失活。
的对策:
文丘里提高段:尾气进去催化反应氧化塔前完成高文丘里喷枪(网络速度≥30 m/s),使CrO₃粒子与催化反应氧化剂有效接触到;
每季度喷吹阀系统的:每2每小时开机压解大气喷吹阀,移除管道阀门灰尘。
3. 酸碱腐蚀防护
问题:HCl、H₂SO₄等强酸废气对金属设备和管道的腐蚀速率高达每年5 mm以上。
存在问题:
全PP/PVC面料:采和塔、管及球阀均应用耐生锈泡沫塑料;
阵亡阳极护理:在首要金屬主件(如卡箍数据接口)安装使用镁耐热合金阳极,提升装置生存期3倍。
四、管控目的鉴定
附加效益
资源化利用:
收购 酸雾中的盐酸(年收购 量约500吨)在的清洗工步;
依据正离子更换聚酯树脂再利用利用镀液中的贵金屬(镍、铬再利用利用率≥95%)。
区域经济收益:
年运作成本预算影响40%,危废处理所产生量提高70%;
在ISO 14001认证服务及干净的制造试范机构评审委员。
五、机 选用清单表格(要素关键的机 )
六、行业启示
源头控制:推广无氰电镀工艺(如锌镍合金镀层),从源头减少HCN排放;
物料的创新:开放耐强碱、耐炎热的分手后复合物料(如PPS+PTFE),增加机械设备靠得住性;
智慧化追踪:设置在线平台VOCs、HCN感知器及AI把控好系统,进行故障问题自程度与能耗等级系统优化。
如需不断深化水平计划(如催化氧化剂时间建模方法、风速动态性失衡),请展示 基本主轴电镀技艺的流程及有机废气物基本成分判断情况汇报。


















 扫一扫添加微信