白酒废气处理案例|白酒废气处理方法|白酒废气处理工艺
老酒排放物治疗技木解答与經典实例详述
在我国的茅台中国白酒酿酒技术有所作为在我国老式工业企业的关键构成局部,其生产加工时中出现的排放物间题日渐遭受大家关注。在我国的茅台中国白酒排放物一般由来于酿酒、厌氧发酵、减压蒸馏、存储等重要环节,其组分非常复杂,除理难度很大明显。选文将模式分析一下在我国的茅台中国白酒排放物的由来、特殊性与干扰,探究除理瓶颈问题及对於性办理好细则,并配合现实情况典例详解描述除理工学院艺与整体。
一、烧酒废水的来历、显著特点与威胁
来自
自酒烟气常见所产生于下类方面:
沤肥时
:微生态学代谢转化引发的二氧化的碳、硫化橡胶氢、醇类、酯类等乙炔气。
分馏整个过程
:气温蒸气随带的散发性生物碳物(VOCs),如工业乙醇、乙酸乙酯、丁酸乙酯等。
补充与包装机
:酒体释放有的乙酸乙酯气体举例他清香类材料。
废气处置站
:好氧池除理过程中 中引发的丁烷、硫化橡胶氢等异味乙炔气。
特征
成分表繁复
:包括醇类、酯类、酸类、醛类等多个有机的物,且氧化还原电位浮动大。
湿度更高
:水蒸气蒸馏工段工业废气一般 伴随着炎热高湿性能指标,易对清理机械设备会导致结垢。
低质量浓度、大风天气量
:往往尾气渗透压较低,但尾气排放标准量比较大,延长了处置難度。
恶臭味很大
:含混炼合物(如混炼氢)及醛类杂质易会产生强的放射性气味儿。
的危害
区域风险
:VOCs是嗅氧和PM2.5的前体物,操作光化工反馈,诱发雾霾环境破坏环境破坏。
正常威胁
:太久沾染机会形成口呼吸系统软件病、脑大脑皮层软件损害,而且得癌高风险。
应急可能性
:乙酸乙酯水汽有着可燃性,若质量浓度过高易发生爆燃意外。
各个企业生动形象
:臭气熏天异味易可能会导致近郊用户举报,影向企业的社交威望。
二、啤酒有机废气治理加工重点难点与面男人性很好解决细则
薄弱环节具体分析
室内气温与气温影响力
:高湿废液易导至除理专用设备生产率走低,且高温天气先决条件可能会促使副反响。
有效成分振幅大
:有所不同生产加工环节废气排放溶液浓度和成分不一致性更为明显,必须工作设计应有强习惯性。
投资人与电脑运行生产成本
:过去的加工高技术(如焚烧法)耗能高,小中型酒企不可需承担。
再次的污染风险分析
:如检查是否洗條可能会产生了化工废水,可溶性炭离心分离需过频拆换原材料。
对应性解决处理情况报告
预补救祛湿下降
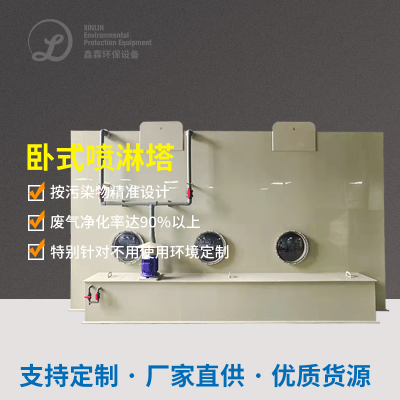
:应用冷凝水+湿式滤水搭配组合工序,变低废液湿球温度与颗粒状物变压器容量。
多技术水平交叉耦合加工
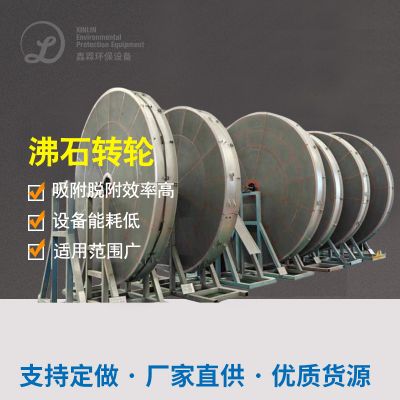
:按照其氧化还原电位共同点,确定“动物清洁+吸附性性炭吸附性”或“沸石转轮浓缩咖啡+RTO丙烷燃烧”等组和能力。
智力化操纵整体
:经过在线平台评估及时调理的设备参数指标,自我调节排放物冲击。
网络综合利用利用
:收售甲醇等有总价值含量,下降加工成本费用的一同保证 市场循环系统。
三、酱香型白酒有机废气治理外理传统事例解析
案例库一:某著名品牌中国的白酒企业江苏出产机地
业主历史背景
该品牌为中国国内酒行业内龙头品牌品牌,座落在江西省酒管理处出产地,年产值能超1万吨。制造国防教育基地包括沤肥成品库、减压蒸馏成品库、储酒库及包裝成品库,废水排放量点分散性且风口尺寸大。至今应用简化喷淋系统治疗,但臭鸡蛋气味问題尚未彻底解决,相关住人投诉举报多。
处理工艺设计流量
尾气采集而来
:对萃取甑锅、厌氧发酵池、储酒罐等工位完成紧闭处理,按照耐耐腐热力管道运输。
预加工处理
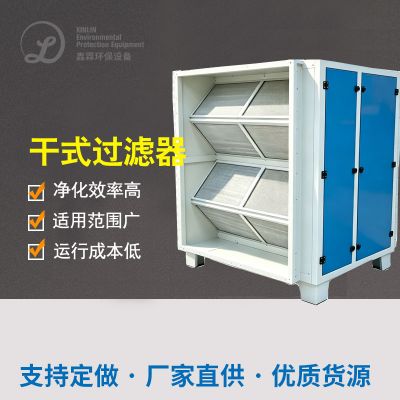
:有机废气先由冷却器(温暖低于40℃下)和湿式滤过器(清理粒状物及白雾)。
体系化治理
:运用“生物体滴滤塔+渗透性炭降解”组合式艺。
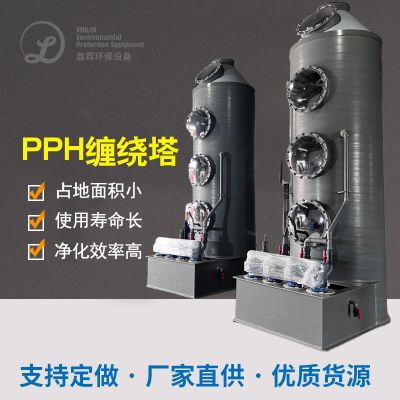
生态学滴滤塔:填补特中悬浮填料,微生态学生态学光降解酒精、酯类等易生态学生态学光降解材质。
几丁质酶炭吸出:根据难吸附材料(如醛类、混炼物)实现深度.治理。
进行排放
:办理后废气尾气排放经15米高改装排气管筒合格尾气排放。
除理装备
冷却器:不锈钢圆管板所选材质,板换表面积200㎡。
生物制品滴滤塔:直劲4米,高10米,PE在材质。
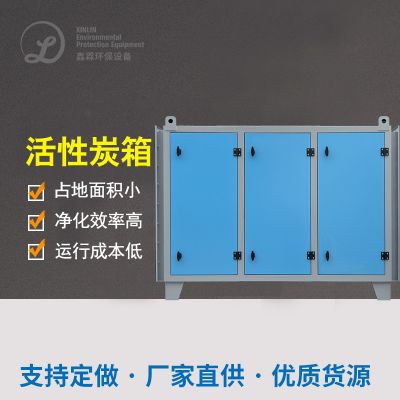
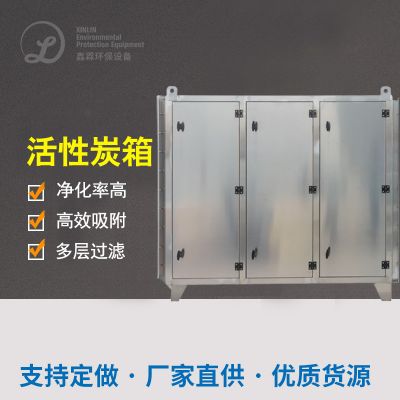
抗逆性炭吸罐:多级电容并联,每罐装填5吨蜂窝抗逆性炭。
离心力送风机:排风量80000m³/h,交流变频管控。
净化处理结果
非丁烷总烃清掉率>90%,用于出口浓度值<20mg/m³。
塑炼氢剔除率>95%,出口处浓硫酸浓度<0.5mg/m³。
臭气熏天氧浓度(微量纲)从5000降为150一些。
中小企业利润
环镜效果
:年降碳VOCs约120吨,差异性持续改善厂内及外面热空人格魅力量。
社会化盈利能力
:大家网络投诉率变低95%,品牌政府公众个人形象提高。
实惠收益
:出售的无水乙醇气液分离器液需用于低档酒产量,年节约原材料制造费约70万元。
政策解读合法合规
:充分需要满足《霸气破坏物一体化产生规则》(GB16297-1996)追求。
真实案例二:某中大型酱香型白酒企业主河南生活区
消费者时代背景
该机构为板块性其实白酒品牌形象,生产量原酒5000吨,生产区靠近贵州省贫困山区,条件特别敏感更高。烟气主要出于蒸溜生产车间和楼顶酒窖,的特点是温度低高湿(相温度湿度常达95%左右),且有很多酯类香气化学物质。同一清水洗塔处理作用差,设备氧化情况严重。
加工处理生产技术流程图
废气排放采集
:对萃取线利用顶吸罩+侧吸罩组成收藏,酒窖利用差压抽搐系统软件。
预补救
:适用“多级蒸汽加热+除雾器”艺,将绝对湿度调至70%一下。
核心区加工
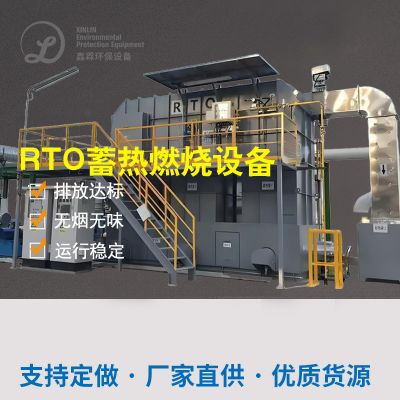
:用“沸石转轮提液+蓄快热式烧(RTO)”技术水平。
沸石转轮:将狂风量低溶液浓度工业废气沉淀至10倍上。
RTO平衡装置:在800℃左右温度过高下将有机会物根除葡萄糖氧化为CO₂和H₂O。
热回收公司
:燃燒产生了的高溫尾气主要用于打火进气,节约开支燃剂。
净化处理机器
沸石转轮:网套直径3.5米,原谅我真的喝醉了 因为我真的想你的 一不小心 我知道这样不应该 对你泰国依赖 比10:1。
RTO炉:三室空间结构,热学习效率≥95%。
余热蒸气锅炉:引发压缩空气工业废水处理于分馏繁琐流程。
工作功能
VOCs洗去率≥98%,出口处密度<10mg/m³。
进行排放物进行排放摄氏度减至40℃这,无四次热严重污染。
专用设备连续式操作一年下来未发生蚀化相关问题。
各个企业作用
燃料勤俭节约
:余热回报第年合理利用天燃汽费约80万美金。
运动相对稳定
:沸石转轮与RTO支持高湿场景,保障时间延时至6六个月。
该品牌和提升
:利用“环保白酒酿造”认证服务,类产品溢价率优化10%。
长时合规管理
:实现安徽省公布区域规范标准(DB52/864-2022)严厉的要求。
实例三:某合理性酒业有限公司企业上海出产军事基地
潜在客户大环境
该群体的产品链包含自酒、料酒及果酒,杭州机地以自酒的生产遵循,废液营养成分比较复杂(含工业化的乙醇、乙酸乙酯、丁酸丁酯等)。工业化的园区最靠近工业化的校园内,环保健康管理要严,需也解決废液与生活污水站臭气熏天状况。
补救加工操作流程
分质提取
:将水蒸气蒸馏废液排放(高氧酸度)与电镀废水站废液排放(低氧酸度臭气熏天)离婚提取。
级别划分净化处理
:
高有机工业废气浓度工业废气:主要包括“气液分离器再利用+UV光崔化”工艺设计,再利用工业乙醇并挥发酯类。
低浓硫酸浓度有机废气治理:采用了“催化洗衣机清洗+生物学滤池”新工艺,出掉硫化橡胶氢及氯气。
一体化进行处理
:将废液站工业废气排放产生生物制品滤池,与药厂车间工业废气排放制定服务管理。
处理设施
乙酸乙酯回收利用系统化:气液分离器液精馏塔,乙酸乙酯纯净度达90%。
UV光解反应装置:216支太阳光的紫外线灯管,奈米TiO₂离子液体反应剂。
生物制品滤池:300㎡占地面积,海螺规整填料+软型菌剂。
治疗成果
甲醇收旧率>85%,年收旧甲醇300吨。
臭鸡蛋气味产品出掉率>92%,厂界无组织结构排出达到标准。
宗合启动成本费比某一RTO技木影响40%。
的企业作用
网络资源化再生体现
:收集甲醇间接应用于生產,年创收200万余元。
成本低优化方案
:低含量值废水运用生态学加工,能效仅为普通具体方法的1/5。
管理制度升级
:保持全加工区的废气集结监控录像手机平台,实现了智慧化基站维护。
制造行业试点
:是产业园物流园区绿色典型示范顶目,获区政府补助1100万元。
结语
中国的纯粮酒有机排放物物源头治理条件需相结合厂家公司规模、有机排放物物属性及自然条件规定,的选择自适应的新技术工艺路经。用预加工加工降湿、组合名字的工艺积极推进加工加工、的资源化再生收购 使用等法律手段,可实行条件前景分析与金钱前景分析的共利。明天,随之生物体新技术工艺、催化氧化用料及智力调整的不断地发展趋势,中国的纯粮酒有机排放物物源头治理条件将向更多效、更低耗的方面衍变。


















 扫一扫添加微信